 Engels
 Ik denk dat dit het geval is
PU-papierafdrukmachine: diepdruk en PU-coating in één productielijn
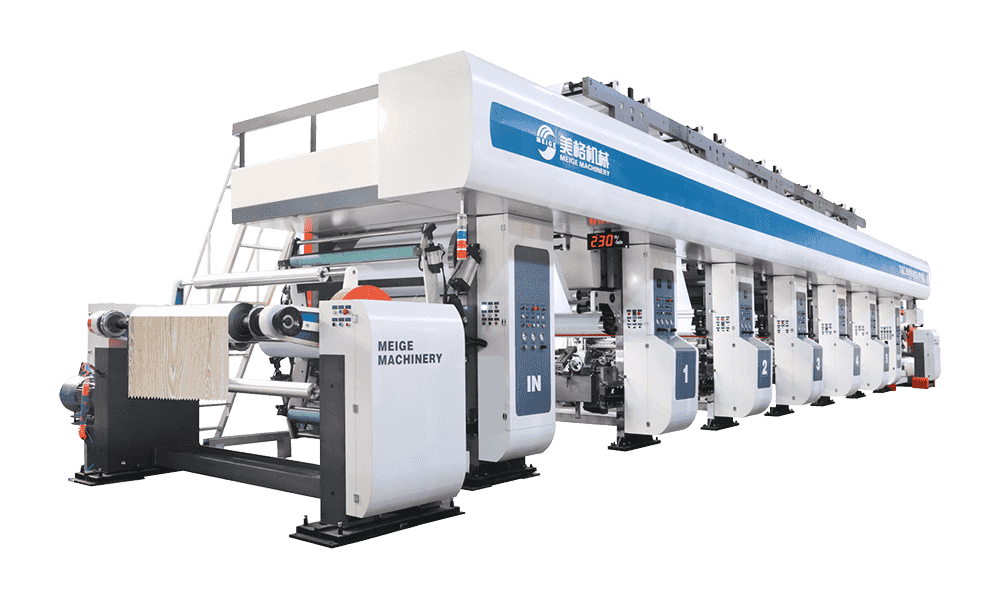
Als u in de buurt van de productie van decoratief papier werkt, is de term PU-papier de afgelopen twee jaar waarschijnlijk meer dan eens ter sprake gekomen. Het verwijst naar een bedrukt decoratief oppervlak met een polyurethaancoating, en de machine daarachter – een PU-papierprintmachine – bevindt zich op het kruispunt van twee banen die vroeger in afzonderlijke gebouwen woonden: diepdruk en coating.
Ons bedrijf bouwt al sinds 1999 diepdrukapparatuur voor decoratieve materialen, dus we hebben deze verschuiving vanaf de fabrieksvloer zien gebeuren in plaats van vanuit een brochure. In dit artikel wordt uitgelegd wat een PU-papierdrukmachine eigenlijk doet, hoe de lijn in elkaar zit en waar u over moet nadenken voordat u er een specificeert.
Wat PU-papier anders maakt dan gewoon decoratief papier
Standaard decoratief papier verlaat de pers als gedrukt papier. Ergens stroomafwaarts kan het worden gelamineerd, geïmpregneerd met hars of met lijm op een plaat worden gedrukt. PU-papier volgt een andere route: het bedrukte oppervlak krijgt tijdens de productie een polyurethaancoating, zodat de rol in de volgende fase aankomt met het grootste deel van het uiteindelijke oppervlak al op zijn plaats.
Die coating is op zichzelf geen decoratie. Het definieert het handgevoel van de plaat, voegt weerstand toe tegen krassen, vocht en de dagelijkse slijtage die meubeloppervlakken absorberen, en laat de convertor het glansniveau regelen in plaats van die beslissing aan een lamineermachine over te laten. Voor panelen waarvan het oppervlak zichtbaar blijft, is dit van groot belang.
Het praktische gevolg is dat de drukpers niet langer alleen kan worden beoordeeld op hoe scherp de punten zijn. Ook moet het een baan opleveren die droog, vlak en vormvast genoeg is zodat het coatingstation zijn werk goed kan doen.
Waarom printen en coaten op dezelfde lijn thuishoren
U kunt op de ene machine printen en op een andere machine coaten. Veel fabrieken doen dat nog steeds. Maar elke keer dat een rol wordt opgewonden, verplaatst, opgeslagen en weer afgewikkeld, loopt het web een beetje meer risico: spanningssporen, randbeschadiging, stof en de langzame verplaatsing van het register dat voortkomt uit het herstellen van de omstandigheden op een tweede machine.
Door beide bewerkingen in lijn uit te voeren, worden deze overdrachten verwijderd. Het web wordt bedrukt, gedroogd en gecoat terwijl het nog onder gecontroleerde spanning staat, zodat het register dat u op de drukmachines instelt de neiging heeft om tijdens het hele coatingstadium vast te houden. Afval daalt en daarmee ook het vloeroppervlak dat u nodig heeft.
Coating verhoogt ook de vraag naar droging. Een natte polyurethaanlaag heeft een goed beheerd temperatuurprofiel en voldoende verblijftijd nodig om uit te harden zonder blaasvorming of oplosmiddelophoping. Daarom zware coating- en droogsecties zijn ontworpen rond de coatingbelasting in plaats van de printbelasting.
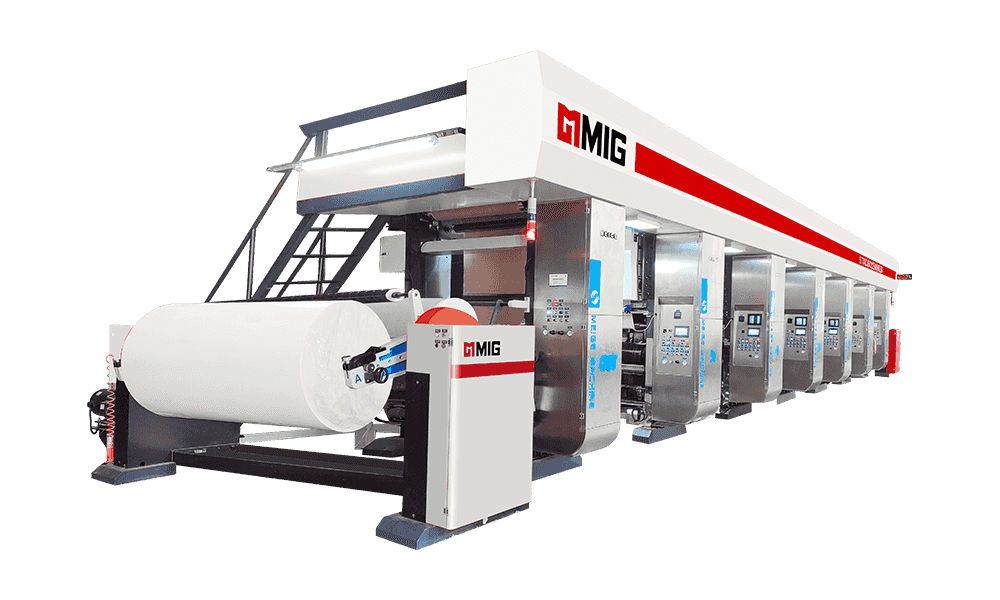
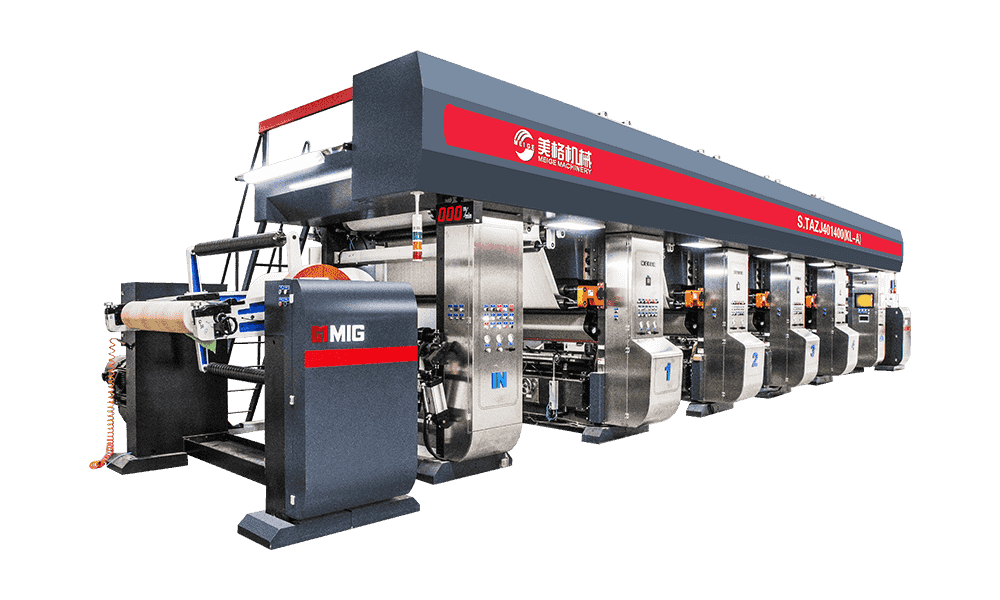
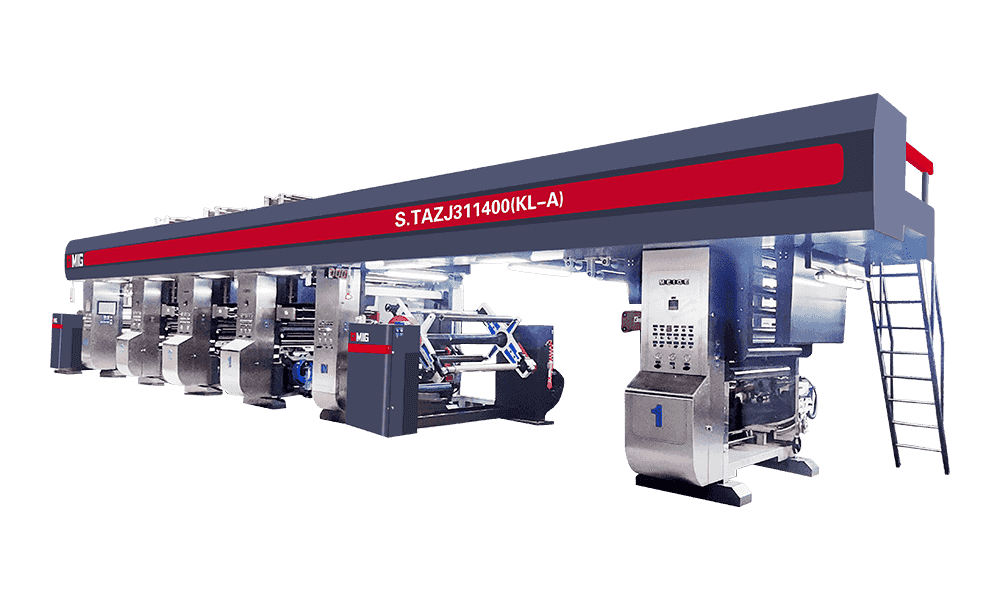
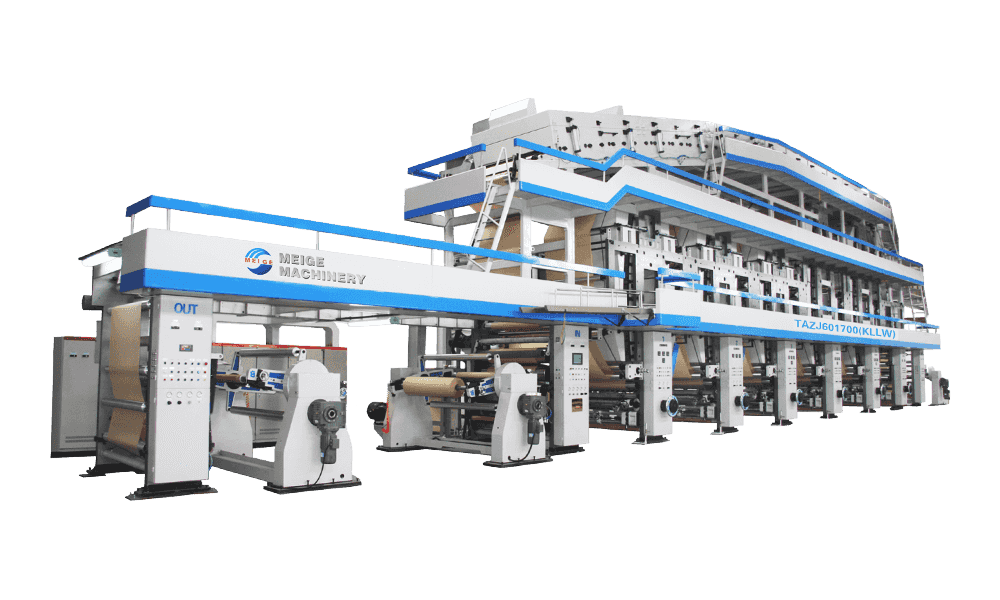 5-voet PU-diepdruk- en coatingmachine Dubbel print- en coatingmodel voor decoratief houtpapier, met een robuust droogontwerp dat geschikt is voor PU-coatingbelastingen en productie op hoge snelheid. Bekijk Product →
De stations waaruit een PU-papierafdrukmachine bestaat
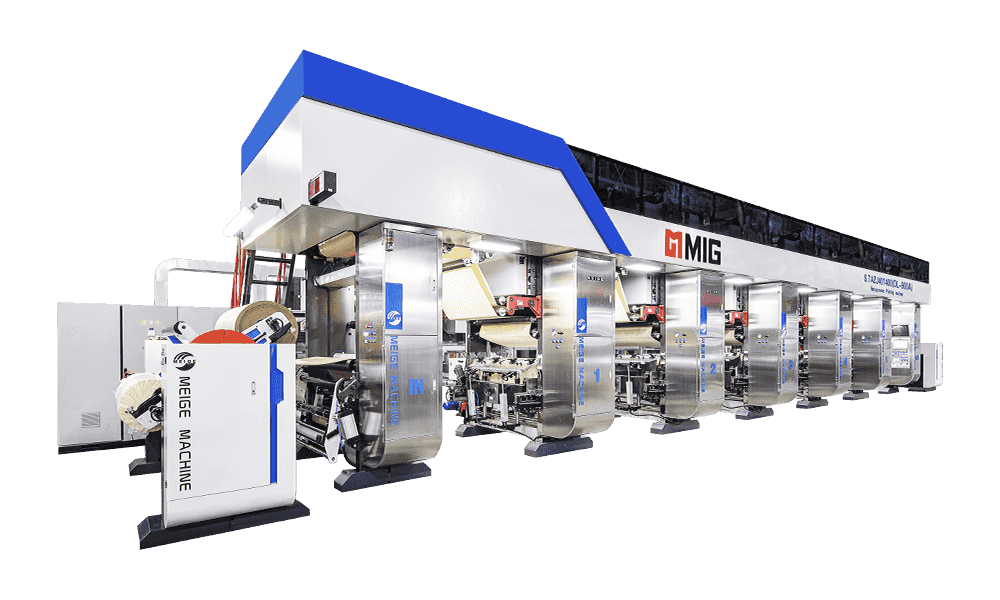
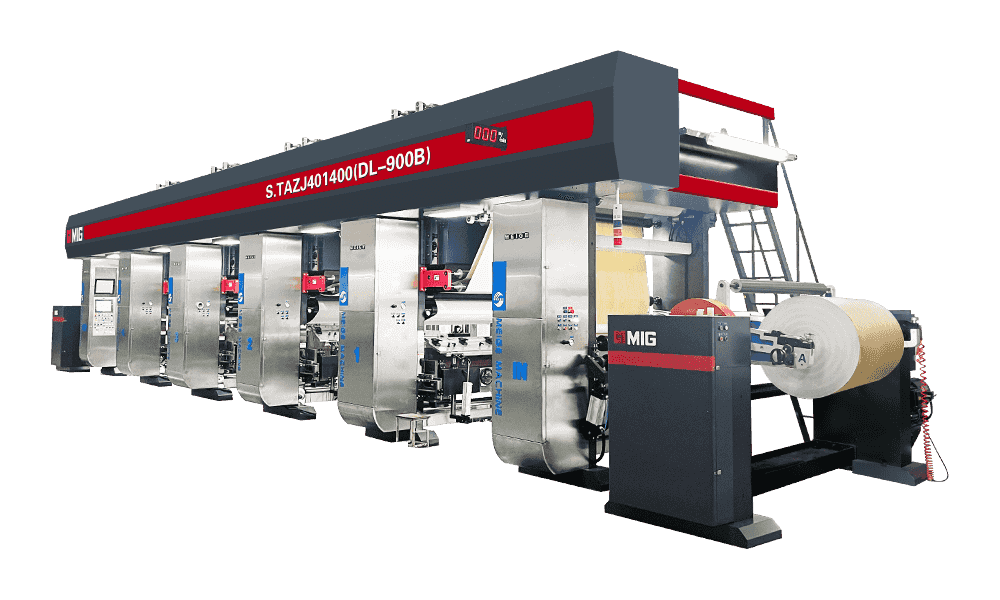
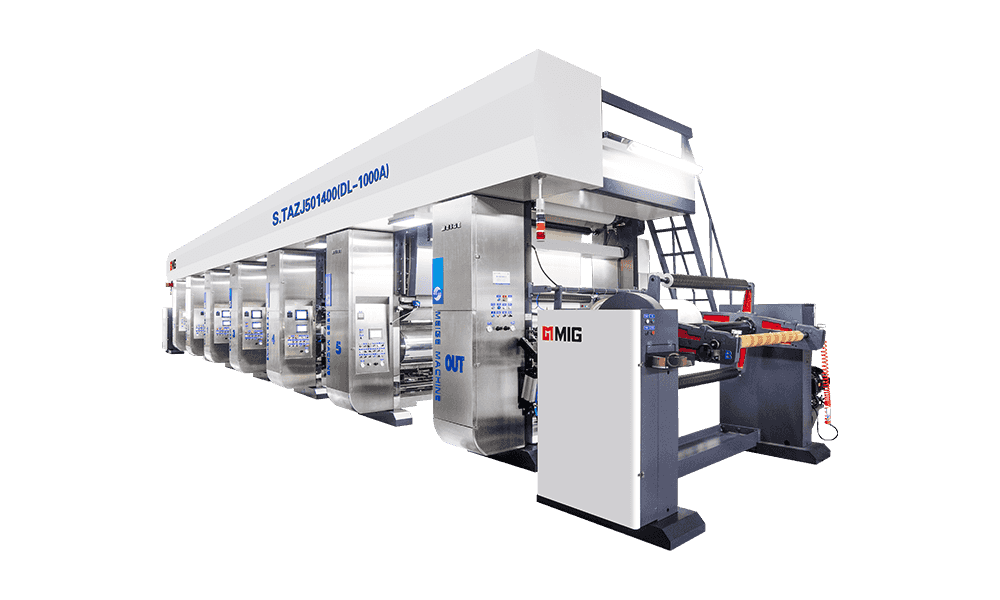
Elke lijn is anders geconfigureerd, maar de volgorde is in grote lijnen hetzelfde, of u nu 4 of 7 kleuren gebruikt. De onderstaande tabel brengt de belangrijkste stations in kaart en wat kopers gewoonlijk bij elk station willen bekijken.
| Station | Primaire rol | Wat kopers gewoonlijk onderzoeken |
|---|---|---|
| Ontspanning en spanningscontrole | Voedt het web met een constante snelheid | Roldiametercapaciteit, lasapparaat, danserreactie |
| Invoer- en webgids | Lijnt het web uit vóór de eerste afdrukeenheid | Nauwkeurigheid van de gids, tolerantie registreren |
| Diepdrukeenheden | Past elke kleur van de gegraveerde cilinder toe | Kleurtelling, cilinderdiameter, aandrijftype |
| Tussenkleuren drogen | Stelt de inkt in tussen eenheden | Luchtvolume, omgaan met oplosmiddelen, energieverbruik |
| PU-coatingeenheid | Brengt de polyurethaanlaag aan | Coating gewichtscontrole, uniformiteit, walsafwerking |
| Laatste droging en afkoeling | Hardt de coating uit voordat deze opnieuw wordt opgewikkeld | Temperatuurprofiel, verblijftijd |
| Terugspoelen en inspectie | Levert een schone, gelijkmatig opgewonden rol | Spanningsconusheid, randkwaliteit, defecten spotten |
De machine afstemmen op uw productmix
Er is niet één PU-papierdrukmachine die in elke fabriek past. Daarom is het specificatiegesprek belangrijker dan de catalogus. In onze ervaring bepalen vijf variabelen het grootste deel van de uitkomst:
- Kleurtelling. Vier kleuren dekken veel houtnerfpatronen, terwijl zes of zeven u de diepte en accentuering van de scheiding geven die luxe meubelen en vloerpapier nodig hebben.
- Webbreedte. Een 1,20 meter lange lijn verzorgt het grootste deel van de standaardproductie; bredere formaten zijn geschikt voor paneelformaten die minder naden en een hogere doorvoer vereisen.
- Cilinderdiameter. Grotere diameters verlengen de tijd tussen graveerwijzigingen en helpen de patroonconsistentie over lange runs te behouden.
- Aandrijvingstype. Elektronische asaandrijving houdt het register strak wanneer u de herhalingslengte wijzigt, terwijl mechanische asconfiguraties een solide keuze blijven voor stabiel, repetitief werk.
- Inktsysteem. Oplosmiddel- en watergebaseerde inkten vereisen elk hun eigen droog- en cilinderaanpak, dus besluit dit vroeg in plaats van later achteraf aan te passen.
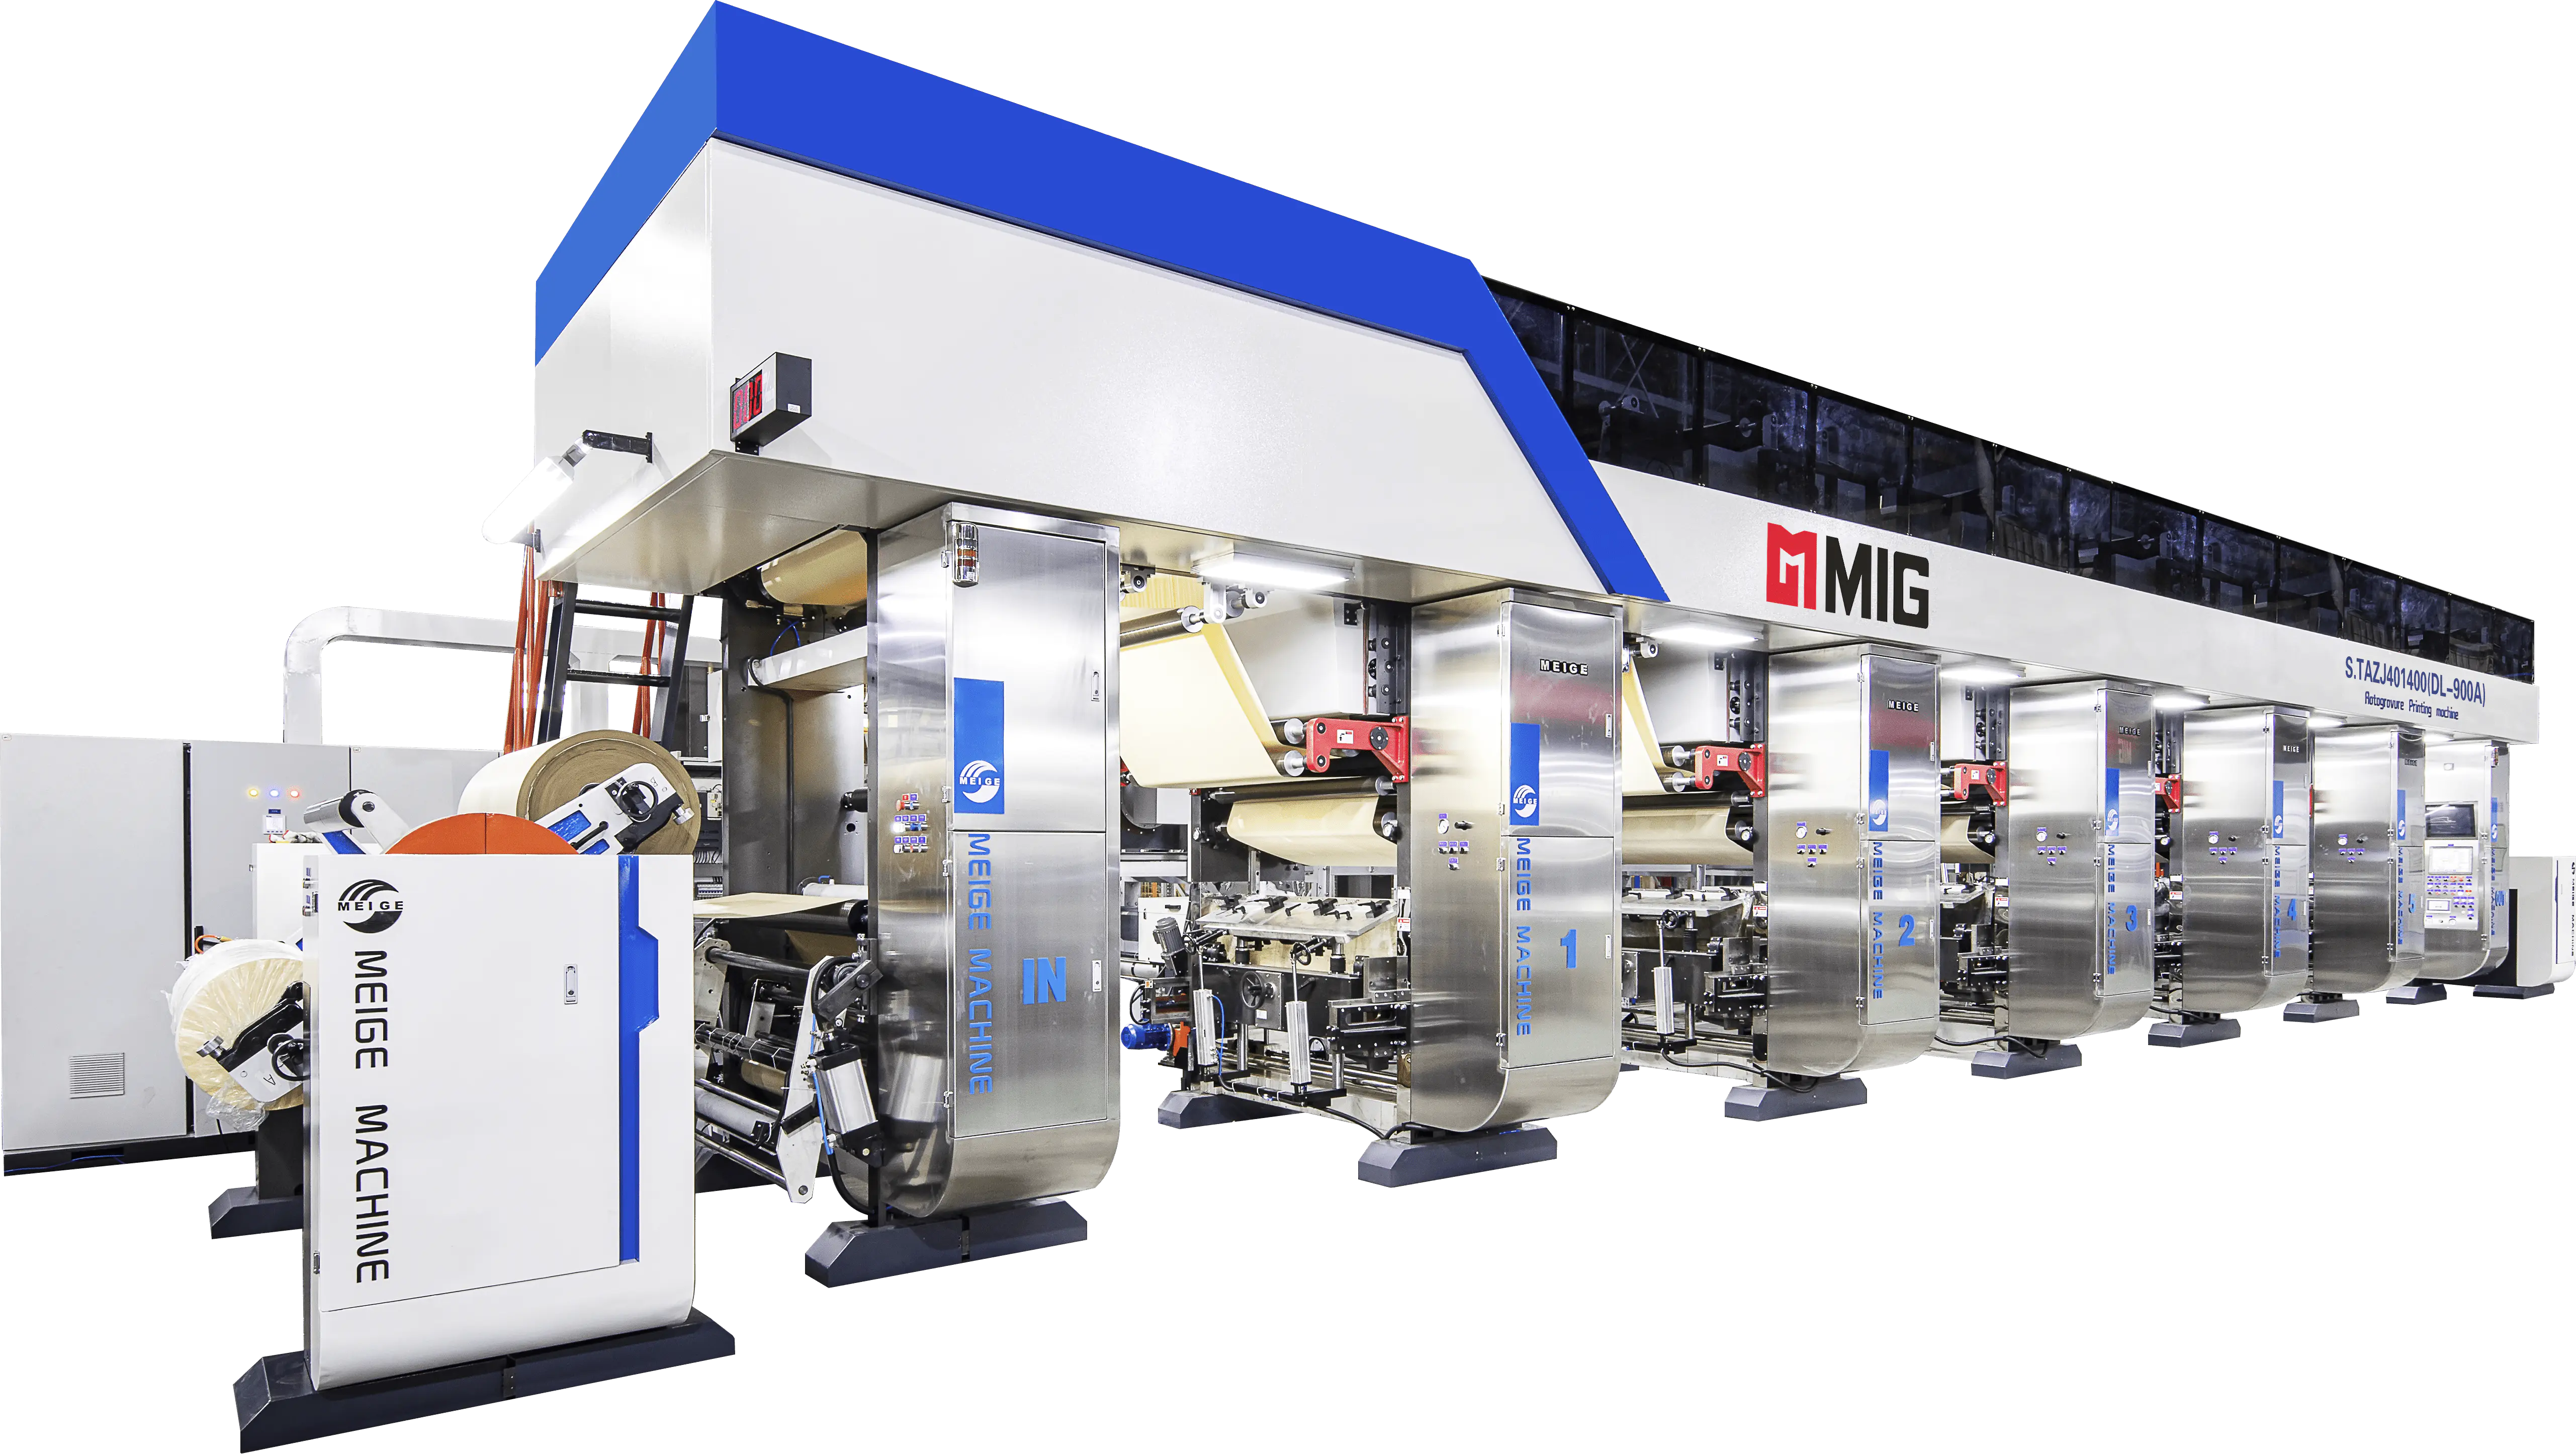
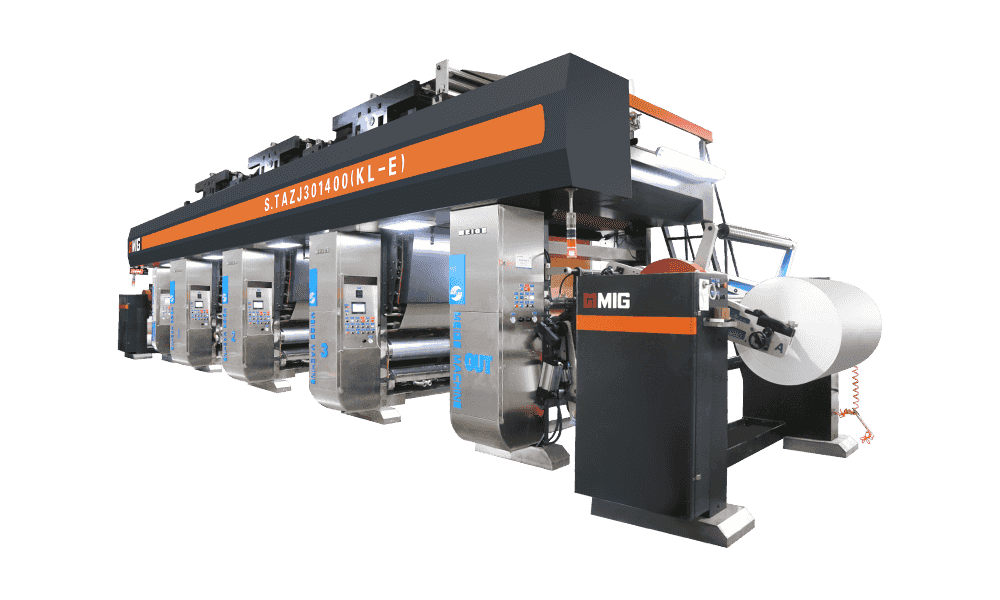
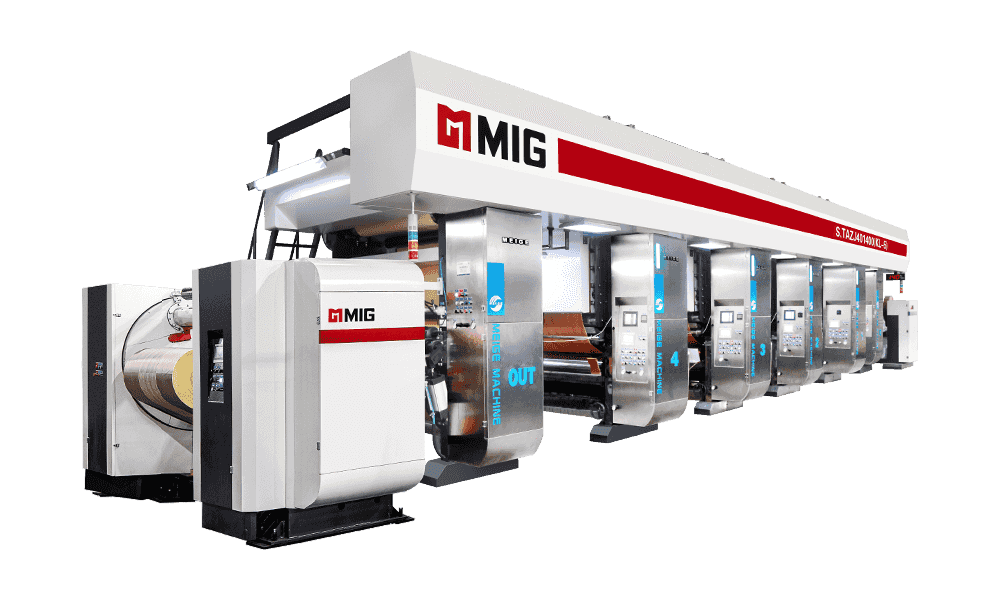
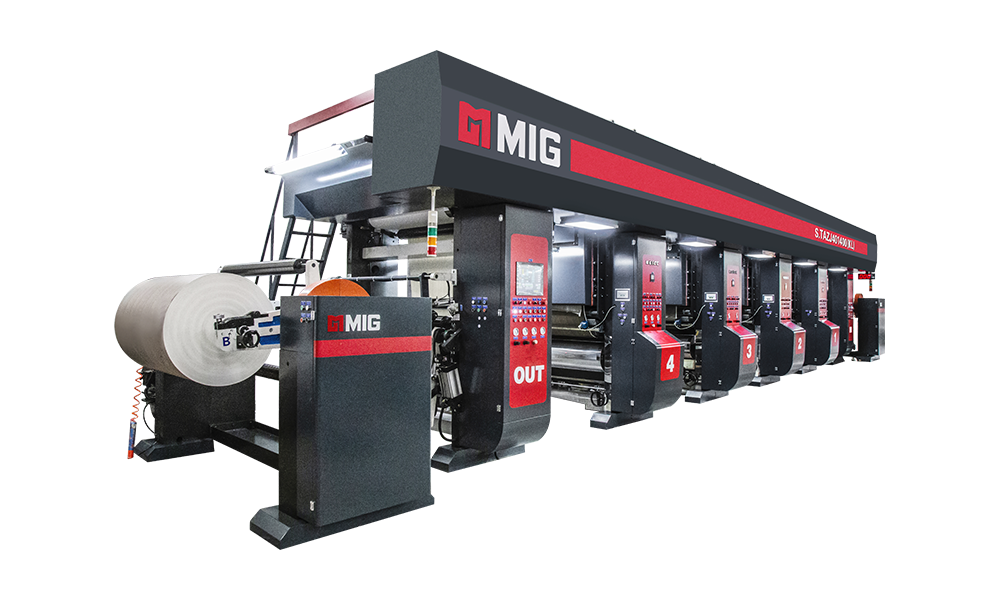 KL-serie 1,20 meter middelhoge snelheid ELS-diepdrukprinter Middelhoge snelheid diepdrukprinter uit de KL-serie voor decoratief houtpapier, met volledige servosynchronisatie, automatische materiaalwisseling en een printsnelheid van 200 m/min. Bekijk Product →
Waar PU-papier terechtkomt
Het eindgebruik vormt de specificatie meer dan welk technisch gegevensblad dan ook. PU-papier is meestal bestemd voor oppervlakken die iemand dagelijks ziet en aanraakt: kastdeuren, kastfronten, bureaubladen, winkelinrichtingspanelen, wandbekleding en laminaatvloeren.
Houtnerf blijft het dominante ontwerp, en het overtuigend reproduceren ervan is een taak voor de hele lijn in plaats van voor één cilinder. De korrellijnen moeten tussen de kleuren gesynchroniseerd blijven, highlights moeten op de plek zitten waar het licht op echt hout valt, en de coating moet er bovenop zitten zonder het effect af te vlakken. Wanneer een binnenhuisarchitect om een papier vraagt dat leest als eiken, walnoot of een zachte, neutrale as, ligt het antwoord in registercontrole en kleurconsistentie. Teams aan het werk decoratieve papierafdrukken op kastpanelen hebben de neiging zich het meeste zorgen te maken over de nauwkeurigheid van de herhaling, omdat een niet-overeenkomende herhaling veel duidelijker is op een groot deurpaneel dan op een klein exemplaar.
De ondersteuningsapparatuur waar niemand een budget voor heeft
Zodra de print- en coatinglijn draait, verplaatsen de knelpunten zich naar onverwachte plekken – meestal naar de taken die vóór en na het printen plaatsvinden. Cilinders moeten tussen patroonwisselingen door worden gewassen, en als u dat met de hand doet, wordt elke wisseling langzamer. Cilinders hebben ook een plek nodig om te leven; een opslagsysteem dat ze beschermd en vindbaar houdt, bespaart meer tijd dan de meeste mensen verwachten. Inktvoorbereiding, afvalverwerking en rolinspectie bevinden zich allemaal op hetzelfde kritieke pad.
Het is de moeite waard om deze vanaf het begin te plannen in plaats van ze als een bijzaak te behandelen. Met name inspectie en terugspoelen bepalen hoeveel van uw output zonder klachten een klant bereikt, vooral bij gecoate oppervlakken waar een kleine markering veel moeilijker te verbergen is.
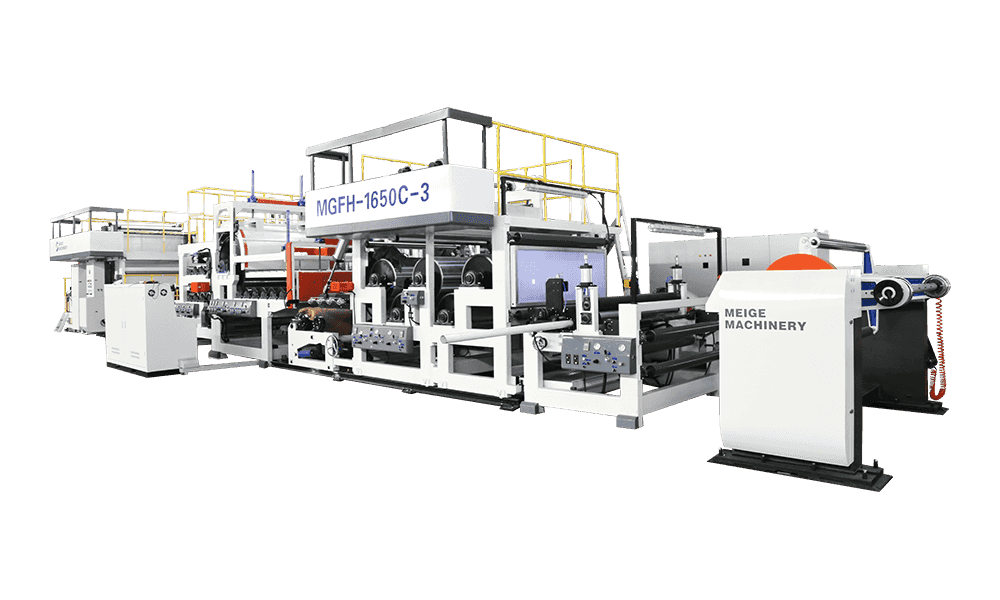
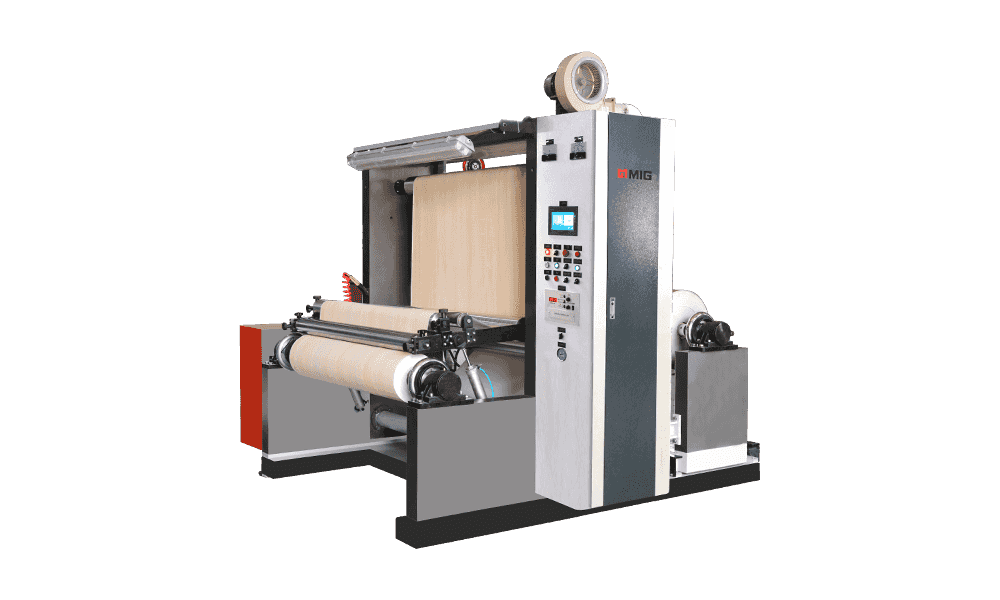 MF-1400-1650 Opwikkel- en inspectiemachine Kwaliteitsinspectie en opwikkeleenheid na het afdrukken met een groot observatieoppervlak, optioneel bijsnijden van de randen en een opwikkelsnelheid tot 300 m/min. Bekijk Product →
Vragen die de moeite waard zijn om te stellen voordat u zich ertoe verbindt
- Welk kleurenaantal en cilinderdiameter hebben mijn belangrijkste ontwerpen de komende drie jaar eigenlijk nodig?
- Zal het coatingstation op dezelfde snelheid draaien als de pers, of zal dit de beperkende factor worden?
- Hoeveel omsteltijd moet ik voor elk patroon budgetteren, en welke invloed zal het hanteren van de cilinder hierop hebben?
- Welke inktchemie is zinvol voor onze markt en onze droogcapaciteit?
- Hoe kunnen we gecoate rollen inspecteren en terugspoelen zonder nieuwe defecten te introduceren?
- Hoe ziet de ondersteuning van de leverancier eruit over zes jaar, en niet over zes weken?
Geen van deze vragen heeft een universeel antwoord. Een fabriek die houtnerfpapier voor laminaatvloeren produceert, heeft heel andere prioriteiten dan een werkplaats die kleine oplages speciale folie voor interieurinrichting print. Wat zij gemeen hebben is de behoefte aan een lijn die zich dag in dag uit voorspelbaar gedraagt, met de snelheden die hun orderboek vereist.
Dat is eigenlijk het hele punt van het aanbrengen van bedrukking en PU-coating op één machine. Het gaat niet om een langer specificatieblad; het gaat om minder overdrachten, een stabielere spanning en een afgewerkt oppervlak waardoor de lijn klaar is voor de volgende bewerking. Als u een lijn plant en de configuratie in gewone taal wilt bespreken, delen we graag wat we op andere fabrieksvloeren hebben geleerd.
aangeraden producten
De verscheidenheid aan modellen om tegemoet te komen aan de ontwikkelingsbehoeften van verschillende regio's in de wereld.
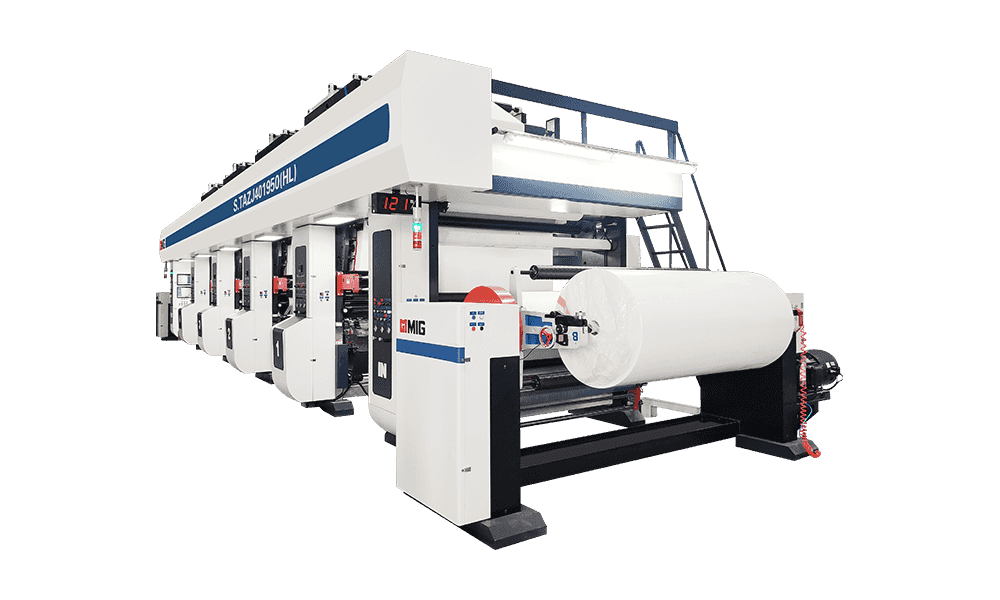
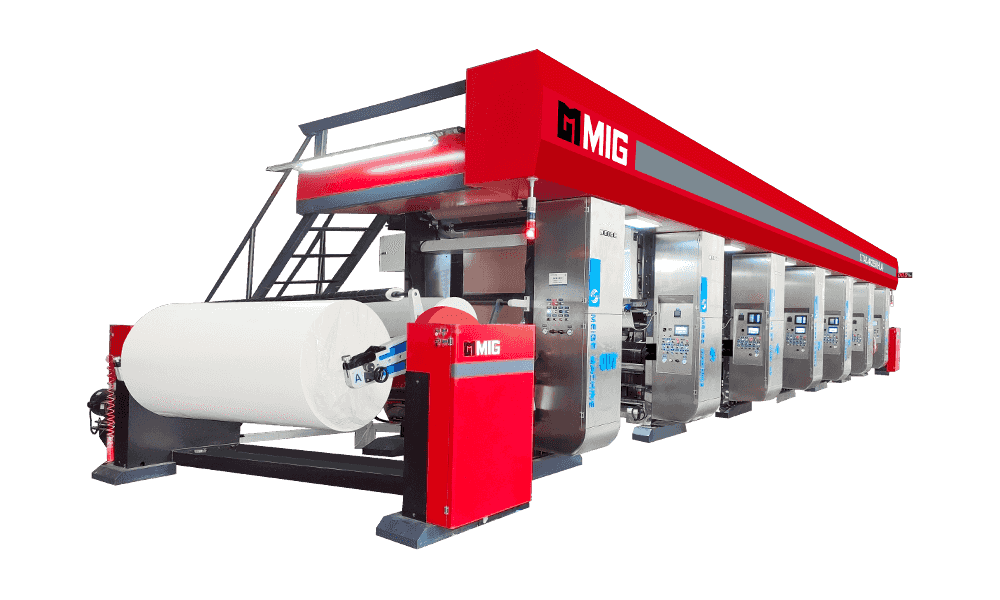
Stuur ons nu een bericht!
Snelle koppelingen
Producten
- Diepdrukprinter voor decoratief papier uit de KL-serie
- Diepdrukprinter voor decoratief papier uit de DL-serie
- Diepdrukprinter voor decoratief papier uit de HL-serie
- Diepdrukprinter voor decoratief papier uit de MG-serie
- LLW-serie diepdrukcoatingmachine voor decoratief papier
- BL, CS, JS, CL, JL, EL-serie diepdrukprinter voor decoratief papier
- ......
Neem contact met ons op
- Phone: +86-13067738802 (Manager Hua)
- Tel: +86-0571-61071715
- Fax: +86-0571-61071706
- Mail: [email protected]
- Add: No.32 Wujiatou, Qingke Village, Jincheng Street, Lin'an District, Hangzhou City, Zhejiang Province
Copyright © Zhejiang Meige Machinery Co., Ltd. All rights reserved.
 Privacy